HK 465X-1 45°エッジバンディングマシン
技術ビデオ
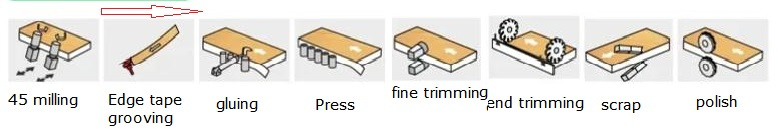
技術仕様
| HK-465x-1 | |||
| 全体寸法 |
5226×745×1625mm | ワークピース スピード |
20~25メートル/分 |
|
縁の厚さ バンド |
0.35~3mm | 定格圧力 | 0.6kg |
| 運転重量 | T | モーターの動力を伝達する | 4kW |
| シート幅 |
40mm | 総電力 |
12.2kW |
| 板厚 |
9-60mm | 最小処理長 |
150mm |
| 電圧 |
380V 50Hz | 仕事の形態 |
フルオートマチック |
機械の特性
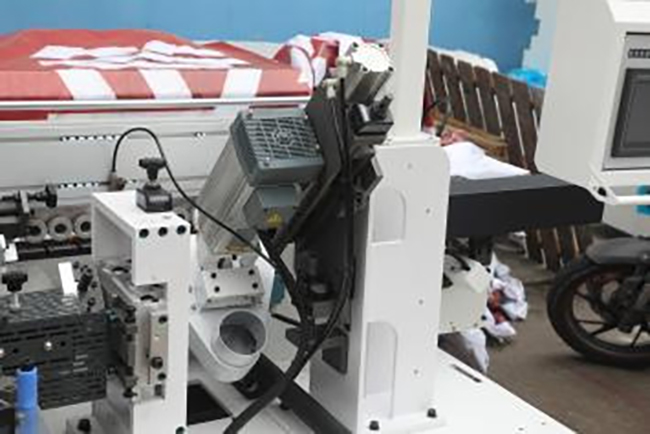
傾斜プレミリング
面取り加工タイプ、45°固定の予備加工機構により、まな板の端を鋸引きと粉砕することで、面取り加工の密閉効果を向上させます。
傾斜接着
面取りエッジの接着剤塗布および加圧機構により、接着剤を面取りされた直線エッジに均一に塗布し、面取りエッジのシーリングを継ぎ目なく接着することができます。

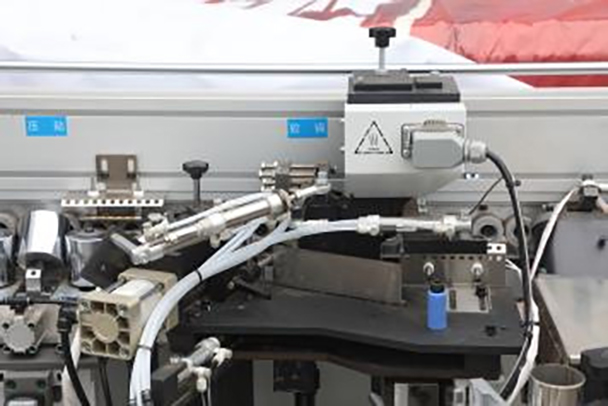
傾斜接着
接着剤ポットを使って、空気圧スイッチに接着剤を塗布してください。接着剤は均一に塗布され、接着線もきれいです。
エッジテープ溝加工
エッジバンディングに溝を刻む、テープに切り込みを入れて彫刻する
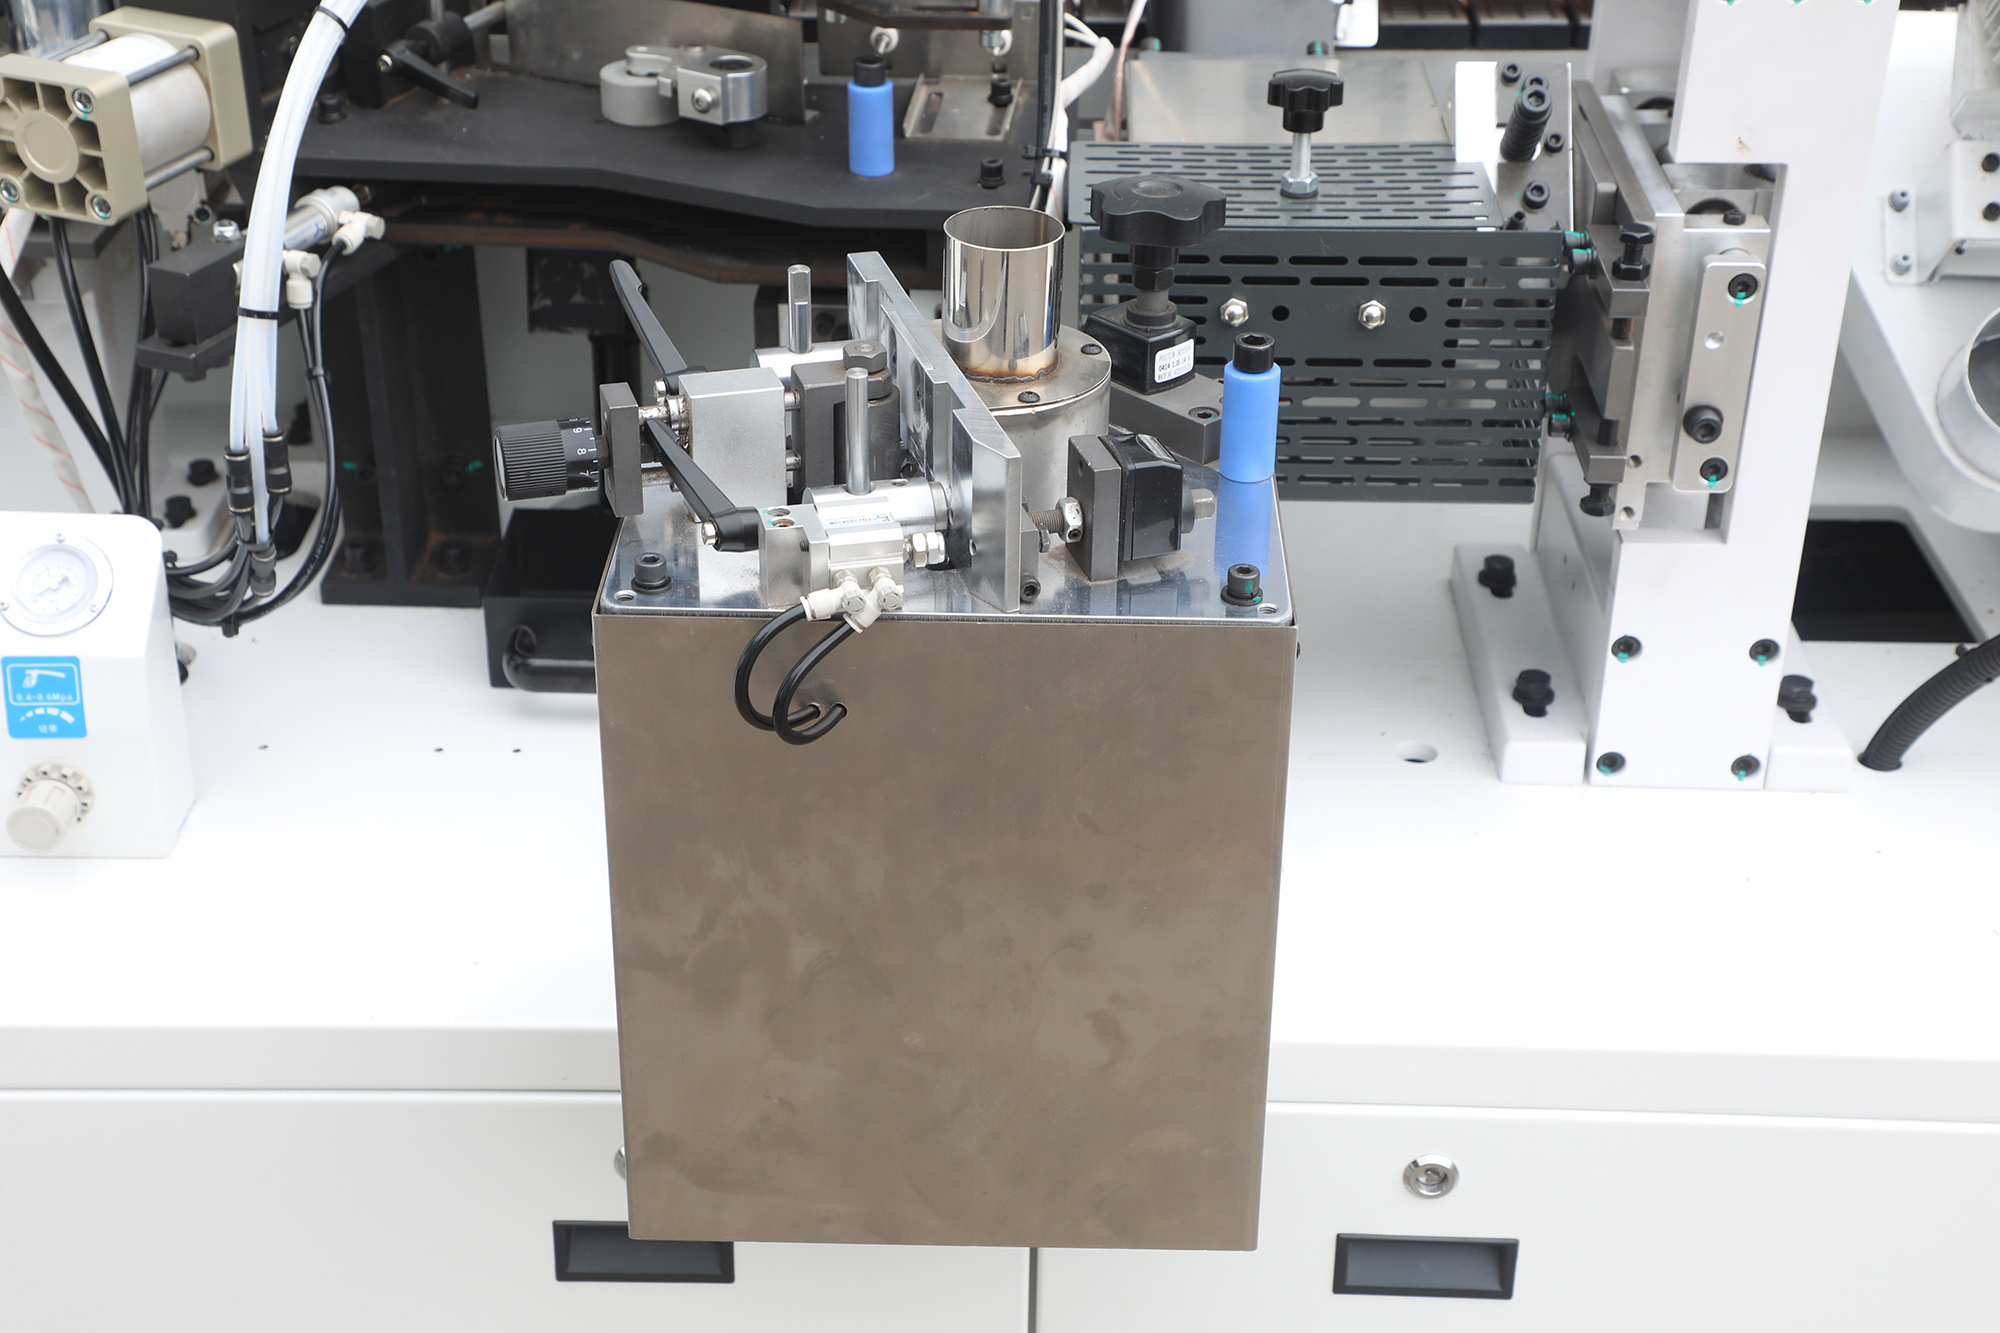
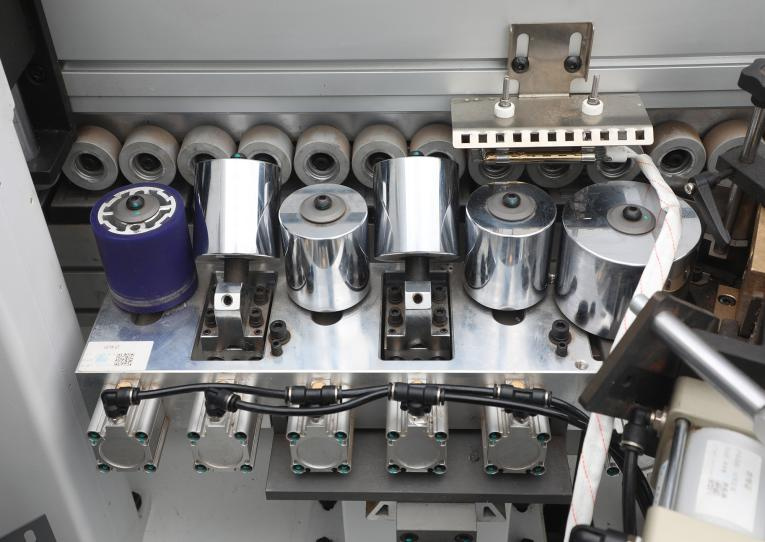
インクラインプレス
斜め直線プレス加工は、エッジバンディングストリップとボードの端面を完璧に接合し、ボードの美観と耐久性を向上させます。この工程は、家具製造や装飾材料加工などで一般的に用いられています。
端面切断
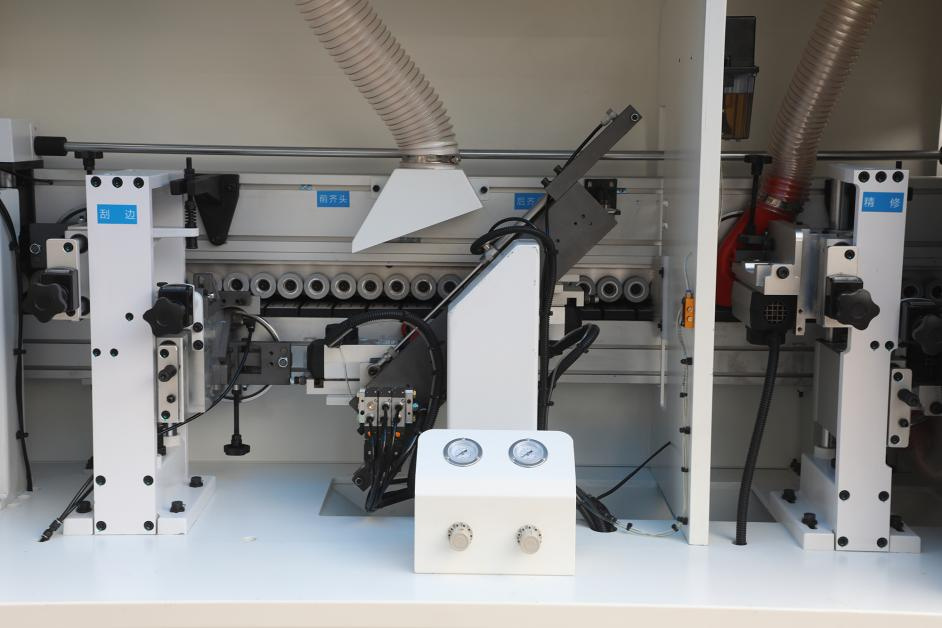
独立式フラッシングは、独立した支持ベースとガイドレールを採用することで、相互の振動によるフラッシング効果への影響を効果的に回避します。また、前後フラッシングには緩衝装置が装備されており、衝撃による振動の影響を効果的に軽減します。
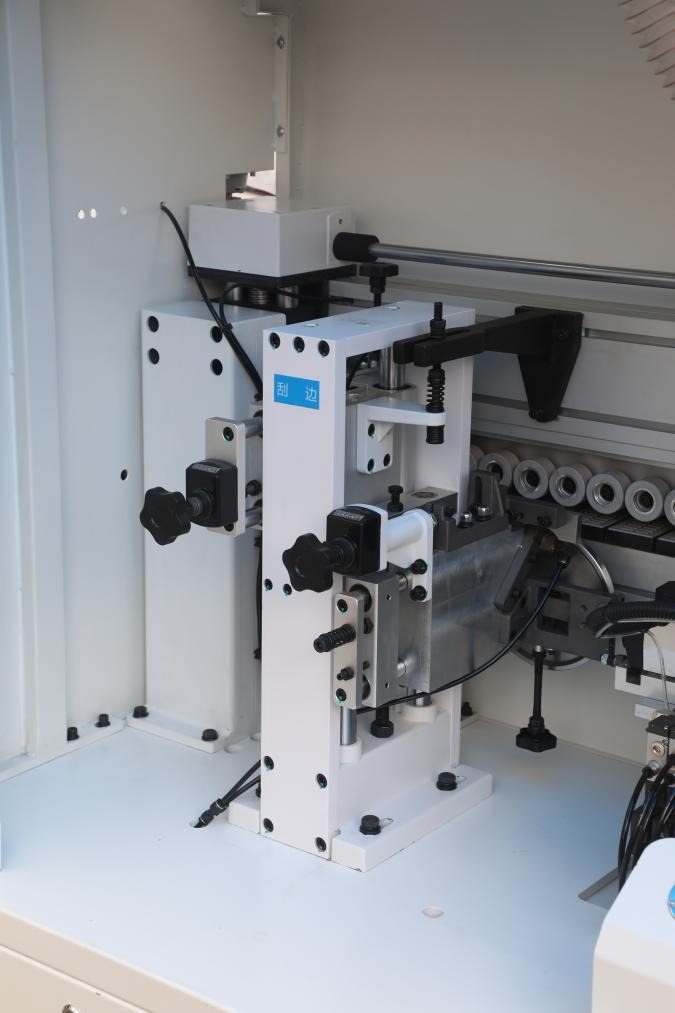
削る
エッジバンディングの厚さに応じて、エッジスクレーパーを柔軟に使い分けることができます。スクレーピング方法を自由に切り替えることで、エッジバンディングの弧をより滑らかに仕上げることができます。
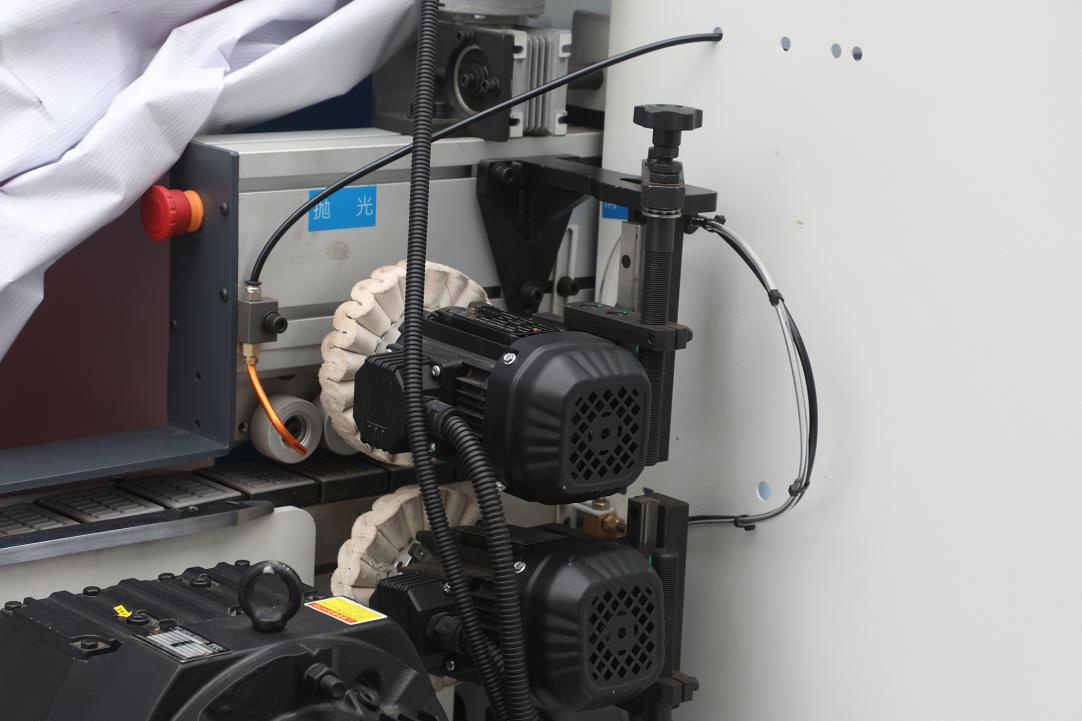
研磨
加工されたプレートは、高速回転する2つの研磨ホイールによって洗浄され、エッジシール部分がより滑らかで美しくなり、研磨ホイールの摩耗も均一になる。